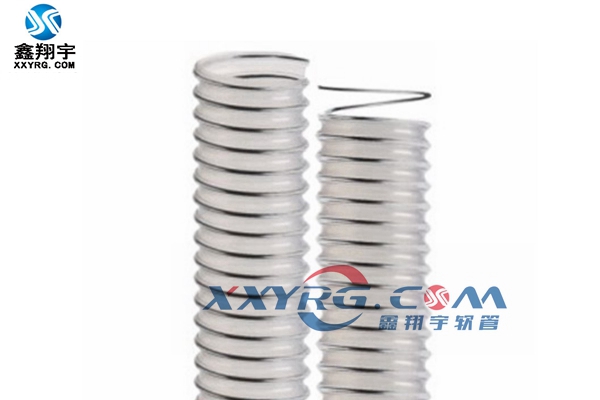
高壓鋼絲(sī)編織軟管生產工藝
1、用攪(jiǎo)拌機按配方混合內層、中層、外層;用擠出機擠出內油管,覆蓋塗有脫模劑的(de)軟芯或硬芯(xīn)(液氮冷凍法不能用管芯)。
2、壓延機壓成中膠板,加隔離劑纏繞,按工藝要求裁剪成規定寬度。
3、用內管芯管(guǎn)在繞線機或編織機(jī)上纏(chán)繞銅線或銅絲(sī)繩纏繞機,同時在中間(jiān)或編織機將膠片(piàn)同步纏繞在兩層銅線或銅線中鋼絲繩、繞線起止綁(有些早期(qī)繞線機預先將(jiāng)銅線作預應力設置)。
4、再次在擠出機上覆蓋上下層膠水,然後包裹鉛或布硫化保護層。
5、硫化罐或鹽浴硫化。
6、最(zuì)後去除硫化物保護層,抽出管芯,壓緊(jǐn)管接頭(tóu),加(jiā)壓取樣檢查。總之,高壓油管的生產使用多種設備、原材料和多種複雜的生產工藝。但近年來,以塑料(liào)或熱塑性彈性體為(wéi)主(zhǔ)要原料的(de)液壓(yā)油管生產可適當簡化,但原料價格偏高,仍以橡(xiàng)膠原料為主。
下一篇:PU軟管和PVC真空軟管(guǎn)上一篇:各類軟管的(de)優點和用途